

Descoperiți fuziunea supremă a întunericului și strălucirii cu Metallic Obsidian Gold TPU Color PPF - o peliculă rară, profund sofisticată, care îm...
See Details
Acasă / Știri / Știri din industrie / Pregătirea suprafeței explicată: metode, standarde și pași de pregătire a filmului
Pregătirea suprafeței explicată: metode, standarde și pași de pregătire a filmului
Nouă din zece erori de aderență pe o linie de film sau de acoperire sunt decise în cele douăzeci de minute înainte ca produsul să fie chiar deschis. Praful, siliconul, uleiul de mână și resturile de adeziv dintr-o peliculă veche stau toate între substrat și noul strat și nicio tehnică de racletă nu poate compensa ceea ce este dedesubt.
Pregătirea suprafeței este jumătatea invizibilă a lucrărilor de instalare. Un panou poate arăta impecabil sub iluminatul magazinului și totuși eșuează la un test de spargere a apei, deoarece contaminarea care contează este măsurată în nanometri, nu în amprente. Acest ghid acoperă ce implică de fapt pregătirea, cum diferă familiile mecanice, chimice și termice și de ce se aplică aceleași principii, indiferent dacă ștergeți oțel pentru o acoperire industrială sau ștergeți o capotă înainte ca filmul de protecție a vopselei să continue.
Ce înseamnă de fapt pregătirea suprafeței
Pregătirea suprafeței este o combinație de tratamente mecanice, chimice și fizice aplicate pe un substrat înainte de aplicarea vopselei, a acoperirii, a adezivului sau a peliculei de protecție, astfel încât lipirea să se formeze la interfață în loc de deasupra unui strat de contaminare.
Eliminați numele echipamentelor și fiecare proces de pregătire trebuie să realizeze trei lucruri:
- Îndepărtați orice nu aparține substratului: ulei, grăsime, praf, rugină, calamă, agent de desfacere a mucegaiului, reziduuri de lustruire sau adeziv vechi.
- Creați condiția de lipire potrivită, ceea ce înseamnă un profil de ancorare pentru acoperiri grele sau o suprafață curată, cu energie ridicată pentru adezivi și filme sensibile la presiune.
- Mențineți această condiție până când produsul este aplicat, ceea ce se reduce la temperatură, umiditate, contaminare din aer și timp.
Aceste trei obiective explică de ce un termen acoperă sabarea unui rezervor de stocare și ștergerea unei capote cu pregătirea panourilor. Mecanismul este complet diferit; obiectivul este identic.
Definitie: o suprafață este pregătită atunci când se udă uniform, nu poartă contaminare detașabilă și poate menține o legătură sub sarcină, căldură și umiditate pe durata de viață a sistemului.
De ce pregătirea decide dacă locul de muncă supraviețuiește
Aderența este o proprietate interfacială, ceea ce înseamnă că legătura se formează numai acolo unde adezivul, stratul sau filmul pot umezi fizic substratul, astfel încât orice se află pe acea suprafață devine cel mai slab strat din întregul sistem.
Este măsurabil, nu filozofic. Lac de silicon, uleiuri de mână și reziduuri de tampon scad energia de suprafață a stratului transparent auto sub nivelul la care un adeziv sensibil la presiune se udă complet. Filmul poate ține încă în ziua instalării; Eșecul apare mai târziu ca ridicare a marginilor, vezicule după prima după-amiază fierbinte sau un plasture care se dezlipește cu stratul de acoperire atașat.
38-45 mN/m energie de suprafață a stratului transparent curățat corespunzător
Sub 30 Citirea mN/m tipică unui panou contaminat cu silicon
4 ore timp de reținere maxim comun pentru oțelul sablat
4B-5B Rezultatul benzii ASTM D3359 așteptat de la pregătirea sunetului
Regula de câmp: dacă testul de rupere a apei arată că apa se trage înapoi în margele în treizeci de secunde, panoul nu este pregătit, indiferent cât de curat arată sub o lumină de lucru.
Metode mecanice, chimice și termice comparate
Pregătirea mecanică, chimică și termică nu sunt opțiuni concurente; sunt etape, iar majoritatea specificațiilor de lucru combină cel puțin două dintre ele într-o ordine fixă.
| Metoda | Cum funcționează | Aplicații tipice | Principalele riscuri |
| mecanic | Sablare abrazivă, șlefuire, șlefuire și detartrare cu ac tăie sau profilează suprafața. | Structuri din otel, corturi de sudura, vopsea invechita, piese turnate din aluminiu. | Un profil prea gros prinde aerul și provoacă găuri sau punți. |
| chimică | Ștergerea cu solvenți, degresarea alcalină, gravarea acidă și promotorii de aderență ridică sau neutralizează contaminarea. | Panouri de magazin, sticla, materiale plastice, metal pretratat. | Solventul care se stinge înainte de a ridica uleiul pur și simplu mută reziduurile în jur. |
| termică | Tratamentul cu flacără, plasma și descărcarea corona cresc energia de suprafață prin oxidarea stratului superior. | Bare de protecție din polipropilenă, ornamente din plastic, alte substraturi cu consum redus de energie. | Supratratarea fragilizează suprafața și creează un strat limită slab. |
Secvența contează mai mult decât echipamentul. Curățarea cu solvent vine mai întâi pentru a elibera uleiul, urmează abraziunea, iar o a doua ștergere cu solvent îndepărtează ceea ce abrazivul a slăbit. Sari peste a doua ștergere și vei avea contaminarea pământului mai adânc în profil. Aerul comprimat merită aceeași bănuială: fără un separator de ulei și apă, suflarea adaugă exact contaminarea pe care tocmai ați îndepărtat-o.
Solvent înainte de abraziune, solvent după abraziune. Prima ștergere îndepărtează uleiul, a doua îndepărtează ceea ce a ridicat abrazivul.
Pregătire pentru folie de protecție a vopselei, folie pentru ferestre și folie arhitecturală
Pentru folie de protecție a vopselei și folie pentru ferestre, ținta este o suprafață netedă, complet decontaminată, fără profil de abraziune, care este opusul a ceea ce are nevoie oțelul sablat.
Spălați, apoi decontaminați cu agent de îndepărtare a reziduurilor de fier și de îndepărtare a gudronului și luați panoul. Particulele legate telegraf printr-o peliculă transparentă și nu pot fi împinse mai târziu.
Lustruiți sau amestecați numai dacă vopseaua necesită corectare, apoi îndepărtați uleiurile de lustruit cu pregătire pentru panouri sau cu o soluție de alcool izopropilic de 30% folosind o metodă cu două cârpe.
Suflați golurile, insignele și marginile cu aer filtrat, apoi lipiți suprafața. Marginile sunt locul unde începe liftul, astfel încât acestea atrag cea mai mare atenție.
Aplicați în interiorul ferestrei de lucru, la aproximativ 18 până la 28 de grade Celsius și 40 până la 60 la sută umiditate relativă și păstrați spray-urile pentru detalii cu silicon departe de golf.
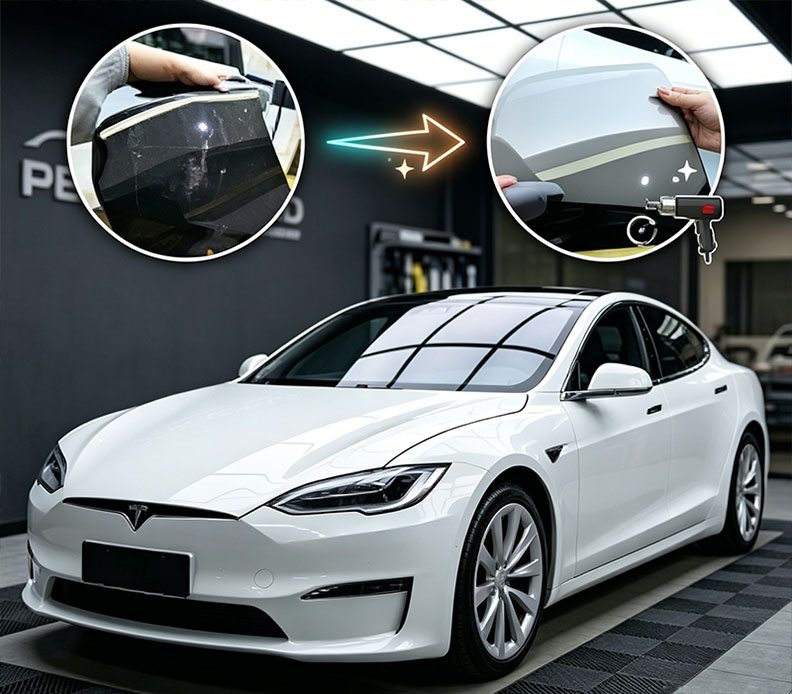 Film de protecție transparent pentru vopsea TPU cu autovindecare instantanee PPF TPU transparent cu auto-vindecare pentru protecția vopselei auto, cu recuperare la temperatura ambiantă, rezistență la pete hidrofobe și grosime personalizabilă pentru instalatori. Vizualizare produs →
Un strat de acoperire cu auto-vindecare poate șterge urmele de spălare și vârtejurile ușoare, dar nu poate salva un panou care a fost șters cu o cârpă murdară. Acesta este motivul pentru care o rutină de pregătire documentată se află în amonte de orice alegere a filmului și de ce magazinele care lucrează cu vopsea de ultimă generație tind să standardizeze un sistem de film transparent, mai degrabă decât să schimbe produsele între lucrări.
Sticla este un substrat diferit cu propriul mod de defectare. Petele de apă minerală, reziduurile de săpun și etanșantul pentru cadru interferează cu aderența, astfel încât geamul este lustruit cu un compus de oxid de ceriu pentru a îndepărta depunerile, curățat cu o soluție sigură pentru peliculă și șters înainte ca filmul să fie tăiat și poziționat.
 Film de geam nanoceramic pentru automobile, cu claritate pentru semnal Pentru sticla auto care necesită vizibilitate clară și respingere a căldurii, această folie auto nano-ceramică oferă protecție UV, respingere IR și performanță prietenoasă cu semnalul. Vizualizare produs →
Filmul arhitectural ridică miza pentru că geamurile sunt mari, verticale și adesea inaccesibile. Controlul prafului, curățarea în etape și o regulă strictă fără atingere pentru sticla curățată contează mult mai mult decât viteza, deoarece o pată poate însemna îndepărtarea unui întreg geam.
 Film arhitectural pentru ferestre pentru control solar și siguranță Pentru geamuri verticale mari, unde disciplina de instalare contează, această folie arhitecturală oferă respingere a căldurii solare, filtrare UV și versiuni de siguranță în 2 mil sau 4 mil. Vizualizare produs →
Controlul contaminarii bate eliminarea contaminarii. Husele, mănușile curate și un șervețel proaspăt fără scame costă o fracțiune de refacere.
Standarde, toleranțe și verificare
Verificarea este ceea ce separă un proces de pregătire repetabil de unul plin de speranță, deoarece fiecare etapă ar trebui să aibă un număr, un test sau un rezultat vizibil de trecere-eșec.
| Standard | Domeniul de aplicare | Utilizare practică |
| SSPC-SP1 | Curatare cu solvent | Îndepărtează uleiul, grăsimea și murdăria înainte de orice alt pas. |
| SSPC-SP10 / NACE Nr. 2 | Curatare cu sablare aproape albă | Oțel în medii de imersie sau de service severe. |
| ISO 8504 | Metode de preparare | Cadru pentru alegerea traseelor mecanice, chimice sau termice. |
| ASTM D4285 | Ulei și apă în aer comprimat | Verifică calitatea aerului de suflare și suflare. |
| ASTM D4417 | Profil de suprafață | Confirmă adâncimea profilului de ancorare după sablare. |
| ASTM D3359 | Aderență cu bandă | Verifică legătura după aplicare. |
Numerele de pe o fișă de specificații ajută doar dacă le verifică cineva. Testul de rupere a apei și citirile unghiului de contact sunt cele mai rapide verificări pe teren și ambele arată în același mod: cu cât unghiul este mai mic, cu atât suprafața se udă mai bine.
Unghiul de contact cu apa ca verificare a pregătirii
Înregistrați punctul de rouă, temperatura substratului, produsele de curățare și timpul de reținere. O înregistrare scrisă de pregătire transformă o ceartă despre un panou eșuat într-un răspuns de cinci minute.
Magazine care desfășoară pregătirea ca un proces controlat, cu aceeași disciplină la care se aplică controlul calității la intrare și în proces , vedeți de obicei diferența în cererile de garanție, mai degrabă decât în aspectul din prima zi.
Unde pregătirea nu merge bine
Cele mai multe erori de pregătire sunt eșecuri de proces, mai degrabă decât defecțiuni ale produsului: secvența greșită, un șervețel care a preluat deja ulei sau o suprafață care a fost curățată corespunzător și apoi contaminată din nou înainte de aplicare.
Semnale ale unei suprafețe contaminate
Apă curge și se rostogolește în câteva secunde, marginile filmului se ridică în decurs de 24 până la 48 de ore, veziculele apar după primul ciclu de căldură, iar testarea cu bandă scoate filmul cu contaminarea vizibilă pe adeziv.
Semnale ale unei suprafețe pregătite
Apa se îndepărtează și ține o peliculă subțire timp de cel puțin treizeci de secunde, o mână înmănușată alunecă fără târăre, marginile rămân în jos după 72 de ore, iar testarea benzii revine 4B la 5B.
Aceleași eșecuri se repetă în magazine și substraturi. Urmăriți aceste cinci:
- Ștergeți cu o cârpă care s-a încărcat deja cu ulei, care răspândește contaminarea în loc să o îndepărteze.
- Curățarea feței unui panou, dar ignorând marginile, golurile, insignele și liniile de umbră în care va fi ascuns filmul.
- Folosind aer comprimat fără separator de ulei și apă, desfacend o suprafață curată într-o singură trecere.
- Curățați un panou cu ore sau zile înainte de aplicare, apoi lăsați-l deschis la praf, pulverizare excesivă și grăsime în aer.
- Oprirea lucrului cu solvent atunci când cârpa pare curată, mai degrabă decât să se răstoarne la o față proaspătă și să se termine cu un șervețel uscat.
Dacă un panou trebuie curățat din nou după fiecare încercare, problema este de obicei șervețelul, cârpa sau sticla, nu tehnica.
Înțelegerea modului în care un film sau o acoperire se leagă de fapt la nivel molecular face secvența mai ușor de reținut; această defalcare a Acoperirea cu film subțire și elementele de bază ale depunere este o referință utilă pentru echipele care doresc raționamentul din spatele listei de verificare.
Întrebări frecvente
Ce este pregătirea suprafeței în termeni simpli?
Este fiecare pas făcut pentru a face o suprafață curată, receptivă chimic și pregătită din punct de vedere structural înainte de aplicarea unui strat, adeziv sau film. În practică, asta înseamnă curățare, degresare, abraziune sau activare, re-curățare și verificare.
Trebuie să șlefuiți un panou înainte de a aplica folie de protecție a vopselei?
Nu. Abraziunea există pentru a da acoperirilor un profil de ancorare mecanică. Filmul se leagă printr-un adeziv sensibil la presiune, astfel încât scopul este o suprafață netedă, complet decontaminată; șlefuirea lasă zgârieturi și un profil care captează aerul.
De unde știi că o suprafață este suficient de curată?
Utilizați un test de spargere a apei: apa distilată trebuie să se învelească și să mențină o peliculă continuă timp de cel puțin treizeci de secunde. Testele cu bandă conform ASTM D3359 și citirile unghiului de contact confirmă rezultatul cu numere. Dacă mărgelele de apă imediat, curățați din nou.
Cât timp poate sta o suprafață pregătită înainte de aplicare?
Ca regulă de lucru, aplicați filmul în decurs de o oră într-un compartiment controlat și acoperiți oțelul sablat în aproximativ patru ore în condiții normale. Umiditatea, praful și uleiul din aer scurtează rapid ambele ferestre, așa că pregătirea ar trebui să fie ultimul pas înainte ca produsul să fie deschis.
Cea mai scurtă listă utilă de verificare a pregătirii: degresați, abraziți dacă sistemul are nevoie, recurățați, verificați, apoi aplicați fără întârziere.
Produse înrudite
-
-
Definiți sofisticarea supremă cu Black Matte TPU Color PPF — cea mai pură și esențială expresie a minimalismului auto disponibil. Acesta este negru...
See Details -
Descoperiți o fuziune irezistibilă a naturii și a rafinamentului cu Matte Grape Green TPU Color PPF - o peliculă ultra-mată care surprinde bogăția ...
See Details -
Experimentați eleganța rară a vinului fin de Burgundia în formă de automobile cu Matte Romanée Red TPU Color PPF — un film ultra-mat inspirat din p...
See Details
OBȚINEȚI CELE ULTIMELE CATAȚII
-
 Nr. 5, Datang Road, districtul de est, zona de dezvoltare, orașul Guangde, orașul Xuancheng, provincia Anhui, 242200, China
-
 [email protected]
-
 +86 18170340295
LINK-URI RAPIDE
PRODUSE
WEB MOBIL
Drepturi de autor Anhui He He New Materials Co., Ltd. Toate drepturile rezervate.
 Film TPU PPF cu ridicata Producător de automobile TPU PPF